


- Livraison rapide
- Assurance qualité
- Service client 24h/24 et 7j/7
Présentation du produit
Les lavabos en mélamine, avec leurs propriétés exceptionnelles telles que la résistance à l'usure, la résistance aux températures élevées et la facilité de nettoyage, sont largement utilisés dans les salles de bains domestiques, les projets hôteliers, les établissements publics et d'autres domaines. La précision de la qualité et l'efficacité de la production des bassins en mélamine sont fondamentalement déterminées par la rationalité de la conception du moule, la précision de la fabrication et l'adaptabilité du processus. Cet article analysera de manière approfondie le moule du bassin en mélamine du point de vue de la compréhension de base, de la structure de base, du processus de fabrication, des points techniques clés et de la maintenance.www.jiutaimould.net
I. Compréhension de base et fonction principale du moule de bassin en mélamine
1.1 Définition et caractéristiques d’adaptabilité
Le moule de bassin en mélamine est un moule spécialisé sur mesure-réalisé pour le façonnage de la résine mélamine (résine mélamine formaldéhyde), appartenant à la catégorie des plastiques thermodurcissables.
moules. Par rapport aux moules en plastique thermoplastique, il doit s'adapter avec précision aux caractéristiques de réticulation et de durcissement de la résine mélamine dans des conditions de température et de pression élevées, garantissant ainsi au bassin une précision dimensionnelle stable, une texture de surface fine et des propriétés mécaniques fiables après mise en forme.
1.2 Fonction principale
La fonction principale du moule de bassin en mélamine se concentre sur trois aspects : Premièrement, il sert de référence de formage, reproduisant avec précision le contour, le diamètre du trou et la courbure de la surface du bassin à travers la cavité du moule pour assurer la cohérence de la production de masse. Deuxièmement, il joue un rôle dans l'adaptation du processus, nécessitant une excellente conductivité thermique et une excellente résistance à la pression pour correspondre au processus de formage par pressage à chaud-et obtenir un durcissement complet de la résine mélamine. Troisièmement, il garantit l'efficacité, avec une conception scientifique de la structure du moule simplifiant le processus de démoulage, raccourcissant le cycle de production et améliorant l'efficacité de la production de masse.

II. Composants structurels de base du moule de bassin en mélamine
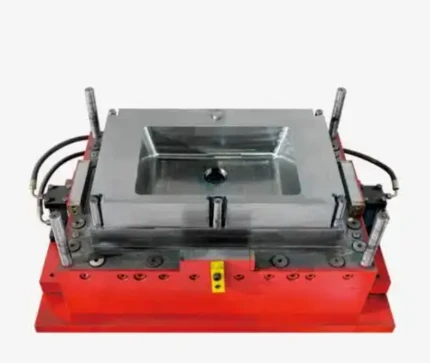
La conception structurelle du moule de bassin en mélamine doit être personnalisée en fonction de la complexité de la forme du bassin, des paramètres du processus de formation et des caractéristiques de l'équipement de production. La structure de base comprend principalement les éléments clés suivants :
2.1 Cavité et noyau
La cavité et le noyau sont les composants fonctionnels essentiels du moule, formant conjointement la cavité de formage du bassin en mélamine. La cavité correspond au façonnage de la surface extérieure du bassin, tandis que le noyau correspond au façonnage de la surface intérieure. La précision du traitement des deux détermine directement le niveau de tolérance dimensionnelle et la qualité de la surface du bassin. Pour les bassins dotés de trous de trop-plein et de trous d'installation, le moule doit intégrer des structures de poinçon ou de matrice dédiées aux positions correspondantes de la cavité et du noyau. Pour garantir une texture de surface fine du bassin après mise en forme, les surfaces de la cavité et du noyau doivent généralement subir un polissage de précision, avec une précision de rugosité de surface de Ra0,8 μm ou plus.
2.2 Système de guidage et de positionnement
En raison de la charge de pression élevée-de 15-30 MPa pendant le processus de formage de la mélamine, un système de guidage et de positionnement de haute précision doit être équipé pour éviter un mauvais alignement de la cavité et du noyau lors de la fermeture du moule, ce qui pourrait entraîner la mise au rebut du produit. Ce système se compose principalement de broches de guidage, de manchons de guidage et de broches de positionnement. Les broches de guidage et les manchons de guidage adoptent une qualité de précision d'ajustement avec jeu H7/f6 pour assurer une fermeture en douceur du moule et un positionnement précis, garantissant l'uniformité de l'épaisseur de la paroi du bassin selon les exigences de conception.
2.3 Système de chauffage et de contrôle de la température
Le durcissement complet de la résine mélamine doit être effectué dans une plage de température spécifique de 150 - 180 degrés, ce qui fait du système de chauffage et de contrôle de la température une unité fonctionnelle clé du moule. La méthode de chauffage traditionnelle consiste à ouvrir des canaux de chauffage dédiés dans le corps du moule, obtenant un chauffage uniforme en passant à travers de l'huile de transfert de chaleur ou en intégrant des tubes de chauffage électrique. Dans le même temps, le moule doit être équipé de capteurs de température multi-points et d'instruments de contrôle de température de haute-précision pour obtenir un contrôle précis en boucle fermée de la température dans différentes zones de la cavité, évitant ainsi les défauts de qualité tels qu'un durcissement incomplet, des bulles de surface et des fissures structurelles dues à des températures locales inégales.
2.4 Système de démoulage
Après durcissement, la résine mélamine présente une certaine adhérence à la surface du moule. Une conception scientifique du système de démoulage garantit que le produit peut être retiré en douceur sans endommager la qualité de la surface. Le système de démoulage est principalement composé de broches d'éjection, de tubes d'éjection et de plaques de démoulage. La disposition des éjecteurs doit être optimisée en fonction des caractéristiques de la forme du bassin. Pour les bassins à cavité profonde ou à surface incurvée complexe, une conception combinant un réseau de broches d'éjection et une pente de démoulage (généralement 1-3 degrés) doit être adoptée. La répartition des broches d'éjection doit garantir une application uniforme de la force pour éviter toute déformation locale du produit lors du démoulage. Certains moules de haute précision sont également équipés de mécanismes de démoulage auxiliaires pneumatiques pour améliorer encore l'efficacité du démoulage et l'intégrité du produit.
2.5 Système d'échappement
Pendant le processus de moulage de la mélamine, si l'air à l'intérieur de la cavité et les traces de substances volatiles produites par la réaction de durcissement de la résine ne peuvent pas être évacués à temps, cela entraînera des bulles de surface et un déficit local de matériau dans le produit. Le moule doit donc être conçu avec un système d’échappement efficace. Habituellement, les rainures d'échappement sont placées sur la surface de séparation de la cavité, sur le bord du noyau et sur le coin des structures complexes. La largeur de la rainure est contrôlée entre 0,02 et 0,05 mm et la profondeur est réglée entre 0,5 et 1 mm. Cela peut garantir une décharge de gaz fluide et empêcher efficacement le débordement de résine et la formation de flash.

III. Processus de fabrication et flux des moules de bassin en mélamine
La fabrication de moules pour bassins en mélamine présente des exigences extrêmement élevées en matière de précision de traitement, de résistance structurelle et de résistance à l'usure de la surface. Il doit suivre strictement des flux de processus standardisés. Le processus de fabrication de base comprend principalement les étapes clés suivantes :
3.1 Conception du moule
La conception est l'étape essentielle avant-la fabrication. Elle doit être réalisée de manière exhaustive sur la base du modèle 3D du bassin, des paramètres du processus de moulage et des spécifications de l'équipement. Tout d'abord, un modèle solide 3D du moule est construit à l'aide de logiciels de conception 3D professionnels tels que UG et Pro/E, définissant avec précision les paramètres de taille et les formes de surface de la cavité et du noyau. Deuxièmement, la disposition structurelle des systèmes de guidage et de positionnement, de chauffage et de contrôle de la température, de démoulage et d'échappement est terminée. Enfin, une analyse de simulation CAE est effectuée. Grâce au logiciel d'analyse du flux de moule, l'ensemble du processus de remplissage et de durcissement de la résine dans la cavité est simulé pour prédire et optimiser à l'avance les problèmes potentiels tels qu'un remplissage insuffisant, des bulles résiduelles et une déformation par gauchissement.
3.2 Sélection des matériaux du moule
La sélection des matériaux du moule détermine directement la durée de vie et la stabilité de la qualité du moulage. Pour les conditions de haute-température et de haute-pression du moulage de mélamine, les aciers alliés à haute-résistance et à haute-usure-résistants tels que les aciers pré-trempés P20 et 718H-sont préférés pour la cavité et le noyau. Ces aciers, après traitement de pré-durcissement, ont une dureté de HRC28-35 et possèdent d'excellentes propriétés de coupe et de polissage miroir. Pour les moules avec un volume de production élevé ou des exigences de haute précision, des aciers trempés et revenus tels que H13 et S136 peuvent être utilisés. Après le traitement de trempe, leur dureté augmente jusqu'à HRC45-50, améliorant considérablement la résistance à l'usure et la durée de vie du moule. Les autres composants structurels du moule, tels que les broches de guidage et les manchons de guidage, sont généralement fabriqués en acier à roulement SUJ2 ou en acier de construction allié 45# pour garantir qu'ils répondent aux exigences de résistance et de résistance à l'usure.
3.3 Traitement mécanique
Le traitement mécanique est l'étape essentielle pour obtenir la précision du moule et comprend principalement les procédures suivantes :
Traitement de fraisage :Des fraiseuses CNC de haute-précision sont utilisées pour effectuer un usinage d'ébauche et de semi-finition sur les ébauches de moule, éliminant rapidement l'excès de matériau et formant initialement la cavité, le noyau et d'autres profils structurels. La précision d'usinage peut être contrôlée à ±0,05 mm.
Traitement de broyage :Un traitement de meulage de précision est effectué sur les composants clés tels que la surface du moule, les broches de guidage et les manchons de guidage pour améliorer la rugosité de la surface et la précision dimensionnelle. La planéité peut être contrôlée à moins de 0,02 mm/m.
Usinage par électroérosion (EDM) :Pour les surfaces courbes complexes, les cavités profondes, les fentes étroites et autres zones difficiles à usiner par fraisage dans les cavités du moule, la technologie d'usinage par électroérosion est adoptée. La forme requise est formée en déchargeant et en corrodant la pièce avec une électrode. La précision d'usinage peut atteindre ±0,01 mm et la rugosité de la surface est Ra1,6 μm.
Usinage par électroérosion par fil (WEDM) :Il est utilisé pour traiter les positions et les contours des trous de haute-précision, tels que les surfaces de joint de moule, les trous d'éjecteur et les trous de positionnement. La précision du traitement peut atteindre ±0,005 mm, garantissant que la précision d'assemblage de chaque composant du moule répond aux exigences.
3.4 Traitement des surfaces
Le traitement de surface peut améliorer la résistance à l'usure, la résistance à la corrosion et les performances de démoulage des moules. Les processus courants comprennent :
Traitement de polissage :Un processus de polissage progressif est effectué sur la surface de la cavité et du noyau, du polissage grossier (Ra3,2 μm) au polissage semi--fin (Ra1,6 μm) puis au polissage fin (Ra0,8 μm et plus), garantissant que la surface du lavabo formé est lisse et exempte de défauts.
Traitement de nitruration :La surface du moule est soumise à un traitement de nitruration gazeuse pour former une couche nitrurée dense d'une épaisseur de 5 à 10 µm. La dureté de surface peut atteindre HV800-1000, améliorant considérablement la résistance à l'usure et à la corrosion de la surface du moule et prolongeant sa durée de vie.
Revêtement de démoulage :Certains moules de haute-précision sont pulvérisés avec des revêtements de démoulage résistants aux températures élevées, tels que le téflon, sur la surface de la cavité afin de réduire l'adhérence entre la résine de mélamine et la surface du moule, améliorant ainsi la douceur du démoulage et l'intégrité de la surface du produit.
3.5 Assemblage et débogage
Une fois le traitement de chaque composant du moule terminé, des procédures précises d’assemblage et de débogage du moule d’essai doivent être effectuées. Pendant la phase d'assemblage, les systèmes de guidage et de positionnement, de démoulage, de chauffage et autres doivent être assemblés en stricte conformité avec les dessins de conception pour garantir que les jeux d'ajustement entre les composants sont raisonnables et que les actions sont fluides. Pendant la phase de débogage, le moule doit être installé sur l'équipement de formage de mélamine et l'effet de formage doit être vérifié par une production d'essai à petite échelle-. L'inspection doit se concentrer sur des indicateurs clés tels que la précision de la taille du produit, la qualité de la surface et la douceur du démoulage. Des ajustements ciblés doivent être effectués pour tout problème identifié, tel que la correction des dimensions de la cavité, l'optimisation des courbes de température de chauffage et l'ajustement de la disposition des broches d'éjection, jusqu'à ce que des produits qualifiés puissent être produits de manière stable.
4. Points techniques clés du moule de bassin en mélamine
4.1 Technologie de contrôle de précision
Les lavabos en mélamine ont des exigences strictes en matière de précision dimensionnelle, en particulier pour les parties critiques telles que les trous d'installation et la surface à coller. La tolérance doit être contrôlée à ±0,1 mm. Pour obtenir un formage de haute -précision, le processus de fabrication du moule doit mettre en œuvre un contrôle complet de la précision du processus : au stade de la conception, la simulation CAE est utilisée pour optimiser la structure du moule et prédire et réduire la déformation du formage ; au cours de la phase de traitement, un équipement CNC de haute-précision est utilisé en combinaison avec des outils tels que des interféromètres laser et des instruments Ballbar pour surveiller la précision du traitement en temps réel ; au cours de la phase d'assemblage, un instrument de mesure à trois-coordonnées est utilisé pour une inspection de précision sur toute la plage- afin de garantir des jeux d'ajustement uniformes et stables entre la cavité et le noyau.
4.2 Technologie d’uniformité du contrôle de la température
Un contrôle uniforme de la température est un élément essentiel pour garantir la qualité du durcissement des lavabos en mélamine. Des températures locales excessivement élevées peuvent entraîner un durcissement excessif et une fragilité de la résine, tandis que des températures excessivement basses peuvent entraîner un durcissement incomplet et affecter la résistance. Pour obtenir un contrôle uniforme de la température, la conception du moule adopte une disposition symétrique des canaux de chauffage pour assurer une répartition uniforme de la chaleur dans toutes les zones de la cavité ; des tubes de chauffage électriques de haute-précision sont utilisés en combinaison avec des capteurs de température multi-points pour construire un système de contrôle de température en boucle fermée- ; et une couche isolante est placée au niveau de la connexion entre le moule et l'équipement pour réduire la perte par conduction thermique et améliorer l'efficacité et la stabilité du contrôle de la température.
4.3 Technologie d'adaptation de forme complexe
Pour les vasques en mélamine personnalisées présentant des formes irrégulières, des cavités profondes et des motifs en relief, le moule doit avoir des capacités d'adaptation de forme efficaces. Pour les structures à cavité profonde, l'angle de dépouille du noyau (généralement 1-3 degrés) est optimisé et une conception de transition en arc de cercle est adoptée pour éviter les rayures de démoulage ; pour les surfaces courbes complexes, une technologie de fraisage à liaison à cinq-axes est utilisée pour garantir la douceur et la précision de la surface de la cavité ; pour les motifs en relief, une technologie d'usinage par électroérosion de haute précision ou de gravure laser est utilisée pour reproduire les détails, et en même temps, des micro-fentes d'échappement sont placées sur les bords des évidements du motif pour éviter tout défaut de matériau pendant le formage.

5. Entretien et durée de vie du moule de bassin en mélamine
5.1 Entretien et soins quotidiens
La maintenance et les soins scientifiques peuvent prolonger considérablement la durée de vie du moule. La maintenance quotidienne doit se concentrer sur les points clés suivants :
Nettoyage et entretien :Après chaque cycle de production, la résine résiduelle à la surface de la cavité et du noyau doit être rapidement éliminée. Utilisez un nettoyant neutre dédié en combinaison avec un chiffon doux pour essuyer afin d'éviter que la résine ne durcisse et n'affecte la qualité du moulage ultérieur.
Lubrification et entretien :Appliquez régulièrement de l'huile lubrifiante-résistante aux températures élevées sur les pièces mobiles telles que les colonnes de guidage, les manchons de guidage et les broches d'éjection pour garantir un mouvement fluide et réduire le taux d'usure.
Inspection du système de contrôle de la température :Vérifiez régulièrement la précision de fonctionnement des tubes chauffants et des capteurs de température pour garantir la précision et la fiabilité du système de contrôle de la température. Remplacez rapidement tout composant endommagé.
Contrôle de précision :Tous les 50 000 à 100 000 cycles de production du moule, les dimensions clés du moule sont inspectées à l'aide d'un instrument de mesure à trois coordonnées. Si une usure ou une déformation de la cavité est détectée, des mesures de réparation doivent être prises en temps opportun.
5.2 Facteurs affectant la durée de vie
La durée de vie normale des moules de bassin en mélamine est généralement de 500 000 à 1 000 000 de moulures. La durée de vie spécifique est influencée par les facteurs clés suivants :
Matériau du moule :L'utilisation d'aciers à haute-résistance et-usure-résistantes (tels que H13, S136) pour les moules peuvent augmenter leur durée de vie de plus de 50 % par rapport aux moules en acier ordinaire.
Précision de fabrication :Un traitement et un assemblage de haute-précision peuvent réduire l'usure lors de l'utilisation des moules et prolonger leur durée de vie.
Conditions de fonctionnement :Si la température de formage dépasse la plage standard, si la pression fluctue trop ou si une production continue à haute intensité-est effectuée, cela accélérera la fatigue et le vieillissement du moule.
Entretien et entretien :Les moules qui subissent un entretien régulier conformément aux normes peuvent voir leur durée de vie effectivement prolongée de plus de 30 %, tout en garantissant la stabilité de la qualité du moulage.
VI. Conclusion
Le moule de lavabo en mélamine, en tant qu'équipement de base dans la production de lavabos, détermine directement la qualité du produit et l'efficacité de la production grâce à son niveau de conception, sa précision de fabrication et sa qualité de maintenance. Alors que le marché des lavabos en mélamine évolue vers la personnalisation, la haute précision et la longue durée de vie, l'industrie du moule doit continuellement innover en matière de technologies clés, telles que l'application de nouveaux matériaux de moulage à haute résistance, le développement de systèmes de contrôle de température intelligents et l'intégration profonde du traitement de liaison à cinq axes et de la simulation CAE. Dans le même temps, il est nécessaire de renforcer la gestion raffinée de la maintenance des moules afin de fournir un soutien essentiel au développement de haute -qualité de l'industrie des lavabos en mélamine.
étiquette à chaud: moules de bassin en mélamine, fabricants de moules de bassin en mélamine en Chine, usine, Moule pour les produits de l'eau de Javel, Moule pour les matériaux de liège, Moule pour les produits désinfectants, Moule pour les matériaux de lin, Moule pour les produits de santé mentale, Moule pour les produits de gestion des déchets


