


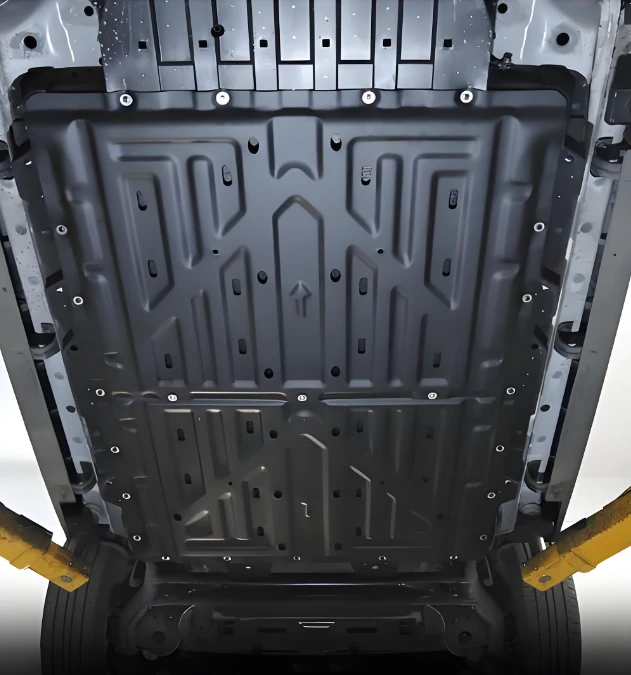
Batterie GMT sous moule de bouclier
Le moule de batterie sous bouclier GMT (Glass Mat Reinforced Thermoplastic) est un outil de moulage par compression dédié développé spécifiquement pour la structure de protection des batteries de véhicules à énergie nouvelle.
- Livraison rapide
- Assurance qualité
- Service client 24h/24 et 7j/7
Présentation du produit
Le moule de batterie sous bouclier GMT (Glass Mat Reinforced Thermoplastic) est un outil de moulage par compression dédié développé spécifiquement pour la structure de protection des batteries de véhicules à énergie nouvelle. Tirer parti des propriétés essentielles des matériaux GMT-léger, haute résistance, résistance aux chocs et recyclabilité-ce moule utilise un processus de moulage intégré à haute-température et haute-pression pour compresser avec précision les feuilles GMT en structures de blindage complexes qui répondent aux exigences d'installation du châssis. Il constitue une solution de production de base qui équilibre la mise à niveau légère des véhicules à énergie nouvelle et la protection complète de la sécurité des batteries.
Caractéristiques et avantages I.Core
Forte compatibilité matérielle:Précisément adapté aux feuilles GMT à base de PP et d'autres matrices thermoplastiques, compatible avec les spécifications traditionnelles de teneur en fibre de verre de 25 % à 40 %, garantissant une plastification complète et un moulage stable des matériaux.
Processus de moulage avancé :Adopte un processus de moulage par compression efficace, avec un flux de travail standardisé : préchauffage de la feuille GMT → fermeture et pressage rapides de la matrice → conservation de la chaleur et maintien de la pression pour la plastification → refroidissement et prise → éjection stable. Le processus est compact avec une forte contrôlabilité.
Avantages de base en matière de performances :
Production de masse à haute-efficacité : cycle de moulage court, avec seulement 60-90 secondes par pièce, répondant à la demande de production de masse à grande échelle.
Structure à haute-résistance :Le produit moulé présente une excellente rigidité, une résistance aux chocs et des performances de fatigue exceptionnelles, résistant efficacement aux chocs du châssis et protégeant complètement la sécurité de la batterie.
Effet de légèreté remarquable :La densité du produit n'est que de 1,1 à 1,3 g/cm³, ce qui permet une réduction de poids de 40 à 60 % par rapport aux boucliers métalliques traditionnels, aidant ainsi les véhicules à réduire la consommation d'énergie et à améliorer l'autonomie.
Vert et respectueux de l'environnement :Les matériaux GMT peuvent être recyclés et réutilisés à 100 %, conformément à la tendance dominante de la fabrication verte et du développement à faible-carbone dans l'industrie automobile.

II.Structure du moule et points clés de conception
1. Structure principale du moule
Système de base de moule :Adopte un gabarit intégral robuste-, usiné à partir d'acier-à haute résistance tel que le P20 et le 718H. Il peut résister aux exigences de moulage à haute pression-de 10-20 MPa, garantissant ainsi l'absence de déformation et une précision stable lors d'une utilisation à long terme.
Formant la cavité:
CMinerai et cavité : Usiné via une finition de précision pour s’adapter à la surface incurvée complexe du bouclier. La précision du polissage de surface atteint Ra 0,8-1,6 μm, garantissant une surface de produit lisse et sans défauts.
Ligne de séparation : conçue scientifiquement et raisonnablement pour équilibrer les performances d'étanchéité et la douceur du démoulage, réduisant ainsi efficacement la génération de flash.
Angle de dépouille : réglé à un angle raisonnable de 3 degrés à 5 degrés pour éviter de rayer la surface des produits GMT pendant le démoulage, garantissant ainsi le taux de qualification du produit.
Guide et positionnement: Équipé de broches de guidage de précision, de bagues de guidage et de broches de positionnement pour contrôler avec précision l'espace de fermeture du moule, garantir la précision de la fermeture du moule et optimiser davantage l'effet de contrôle du flash.
2. Système de gestion thermique (conception de base)
Système de chauffage:Équipé de tubes de chauffage électriques-intégrés ou de dispositifs de chauffage au mazout, il peut obtenir un contrôle uniforme de la température dans une plage de 150 à 220 degrés selon les spécifications du matériau GMT, garantissant ainsi une plastification complète du matériau.
Circuit de refroidissement:Adopte une conception de canal de refroidissement conforme, qui peut rapidement refroidir le produit moulé en dessous de 60 à 80 degrés, raccourcissant considérablement le cycle de moulage et améliorant l'efficacité de la production.
Précision du contrôle de la température :L'erreur de contrôle de la température est contrôlée à ± 5 degrés, garantissant une plastification uniforme et un durcissement stable du matériau, ainsi que des performances constantes du produit.
3. Systèmes auxiliaires
Système d'échappement :Des rainures d'échappement usinées avec précision sont ouvertes sur la ligne de joint pour évacuer efficacement l'air dans la cavité et les substances volatiles générées pendant le processus de moulage, évitant ainsi les défauts tels qu'un manque de matériau et des trous d'air dans le produit.
Système d'éjection :Adopte une structure combinée de broches d'éjection et de plaques d'éjection pour obtenir une éjection stable de pièces moulées de grande surface-, évitant ainsi la déformation et l'endommagement des produits.
Fonctions intégrées :Certains moules sont intégrés à des mécanismes de détourage ou de poinçonnage pour réaliser « un moule, deux processus », réduisant ainsi les étapes de traitement ultérieures et améliorant l'efficacité de la production.

III.Paramètres techniques clés
|
Article |
Plage de paramètres |
|
Pression de moulage |
10-20 MPa (nécessite une presse à injection 2000T-3000T) |
|
Température du moule |
Chauffage : 150-220 degrés / Refroidissement : 60-80 degrés |
|
Cycle de moulage |
60-90 secondes/pièce |
|
Matériau de la cavité |
P20, 718H, S136 (Pré-trempé / Trempé et revenu) |
|
Produits applicables |
Produits composites GMT tels que des blocs-batteries sous boucliers, des boucliers corporels, des faisceaux anti-collision, etc. |

iV.Scénarios d’application et tendances du secteur
Applications principales :Largement utilisé pour la protection inférieure des batteries dans les véhicules à énergie nouvelle tels que les véhicules électriques purs et hybrides. Il est désormais devenu une configuration standard pour les grands constructeurs automobiles et peut répondre aux exigences de structure des batteries de divers véhicules de tourisme et véhicules utilitaires.
Tendances technologiques de l’industrie:
- Moulage intégré : évolution vers le moulage dans un seul-moule de structures complexes, réduisant les processus d'assemblage de composants, améliorant la résistance structurelle et l'efficacité de la production.
- Mise à niveau des matériaux : compatible avec les nouveaux matériaux composites tels que les fibres continues GMT/LWRT, améliorant encore la résistance aux chocs et les performances en fatigue des produits.
- Fabrication intelligente : combinant des technologies telles que la simulation du flux de moule et l'analyse du bilan thermique pour optimiser la conception du moule, améliorer la stabilité du moulage et le taux de qualification du produit, et réaliser une gestion intelligente de l'ensemble du cycle de vie du moule.
étiquette à chaud: Batterie GMT sous le moule de bouclier, Chine Batterie GMT sous les fabricants de moules de bouclier, usine


