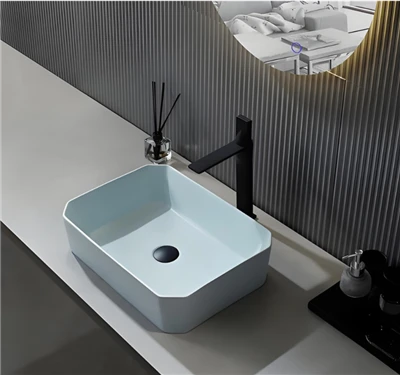
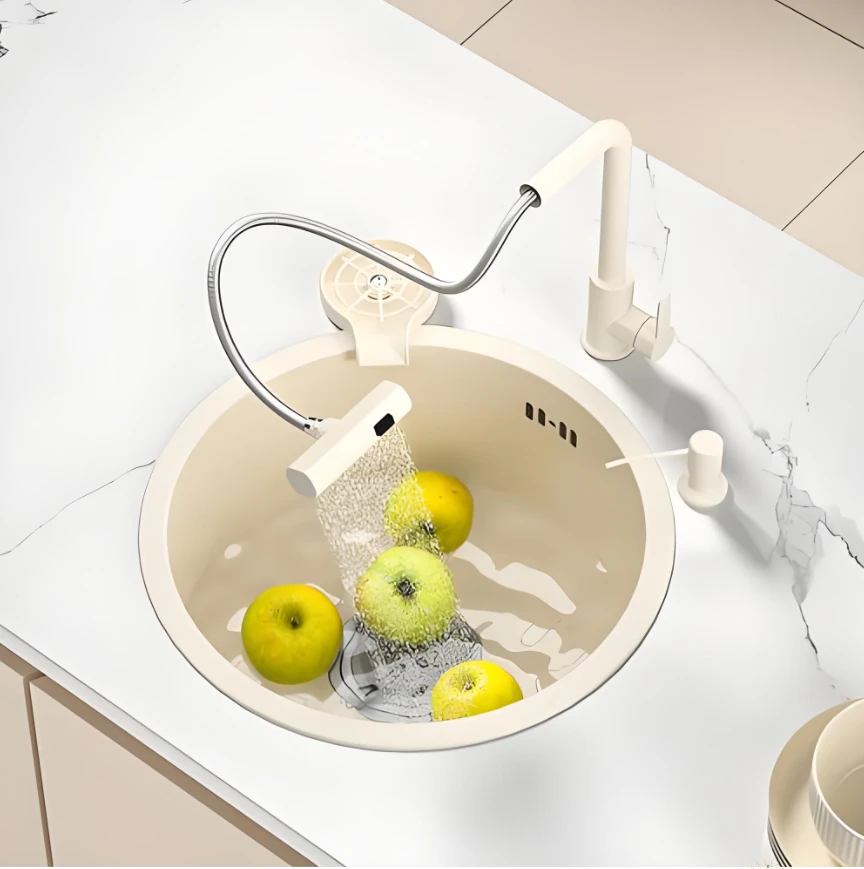

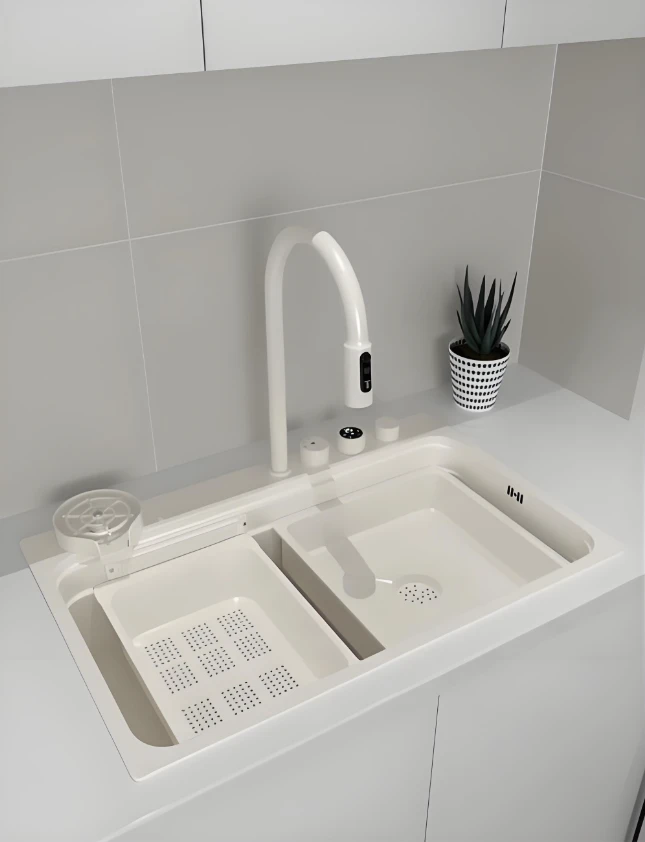
Moule d'évier BMC
I. Définition et application Les moules pour évier BMC sont des outils spécialisés spécialement conçus pour le moulage par compression/transfert d'éviers en matériau composite BMC (Bulk Moulding Compound), principalement pour les cuisines et les salles de bain. Le matériau BMC est composé de résine polyester insaturée, de verre haché...
- Livraison rapide
- Assurance qualité
- Service client 24h/24 et 7j/7
Présentation du produit
I. Définition et application
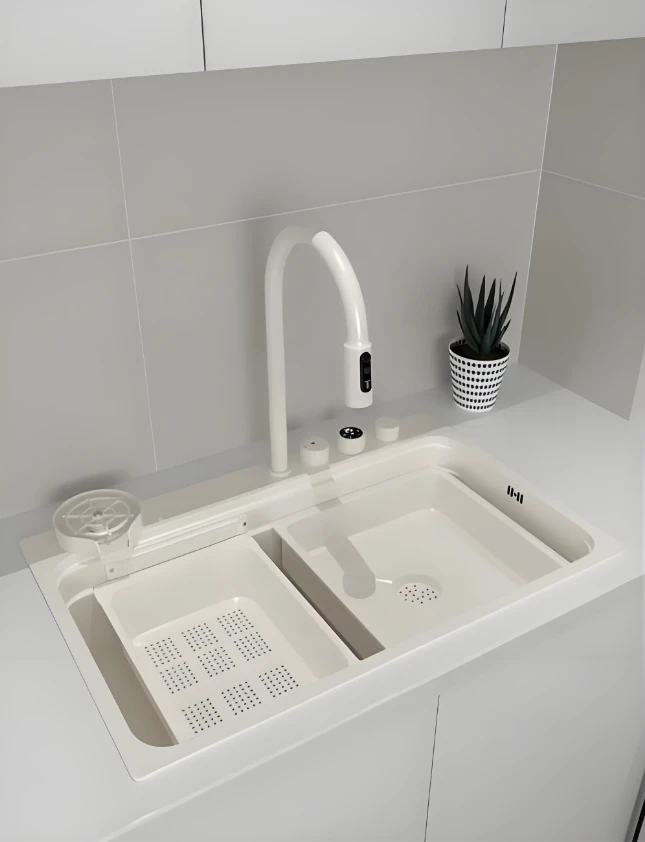
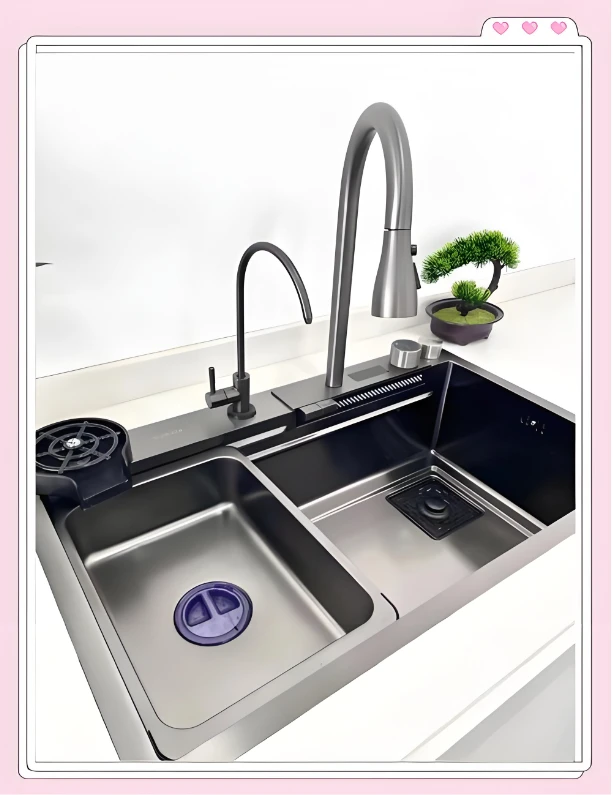
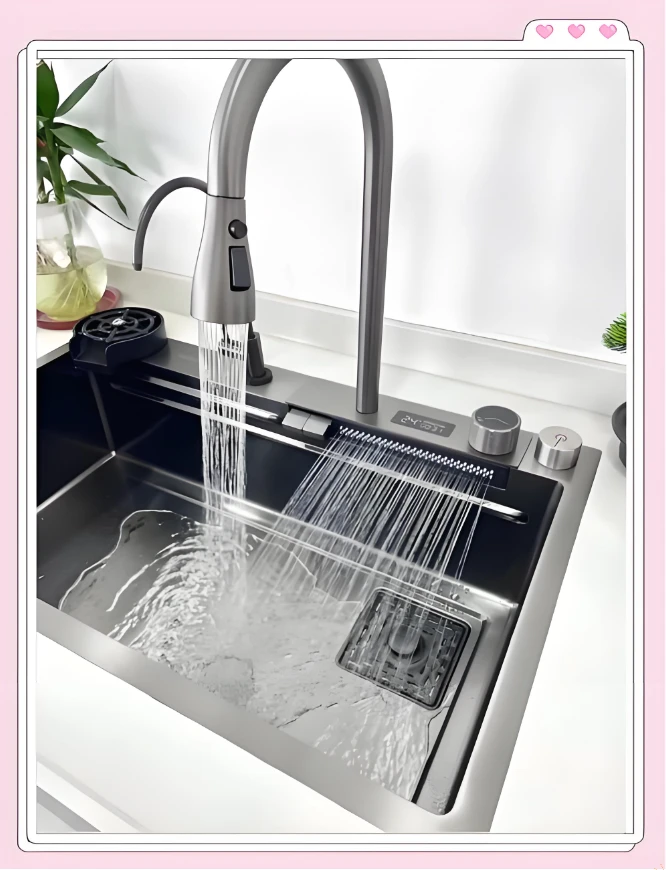
Moules d'évier BMCsont des outils spécialisés spécialement conçus pour le moulage par compression/transfert d'éviers en matériau composite BMC (Bulk Moulding Compound), principalement pour les cuisines et les salles de bains. Le matériau BMC est composé de résine polyester insaturée, de fibre de verre hachée, de charges minérales et de divers additifs. Les éviers formés à l'aide de moules en matériau BMC présentent des avantages essentiels tels qu'une rigidité élevée, une résistance à la corrosion, une résistance à la chaleur, un faible retrait et une surface lisse, remplaçant efficacement les éviers traditionnels en acier inoxydable et en céramique. Les moules d'évier BMC correspondants doivent résister longtemps à des températures élevées, à des pressions élevées et à l'abrasion des fibres de verre pendant le processus de moulage, et entrent donc dans la catégorie des moules de presse à chaud de haute -précision-.
II. Paramètres et structure de conception de base
1. Cavité et surface de séparation
Compensation du retrait :Le taux de retrait du BMC est de 0,2 % à 0,8 % et la cavité du moule doit être compensée dans la direction opposée en termes de taille ; polissage miroir avec Ra inférieur ou égal à 0,4 μm pour améliorer la texture de surface du réservoir d'eau.
Angle de dépouille :1 degré – 2 degrés (la surface intérieure peut être légèrement plus petite, tandis que la surface extérieure devrait être suffisante) pour éviter que le moule ne colle et que les bords ne s'écaillent.
La surface de joint doit être en priorité plane. Pour les structures complexes, des séparations en gradins doivent être utilisées et les bavures doivent être contrôlées en faisant correspondre la rainure de trop-plein.
2. Système d'échappement :Le durcissement libérera des gaz à petites molécules. À l'extrémité du flux, aux emplacements des nervures et aux coins, des rainures d'échappement d'une profondeur de 0,01 à 0,03 mm (largeur de 3 à 5 mm) doivent être définies. Pour les grands réservoirs d'eau, un échappement assisté par vide-peut être équipé. Il est strictement interdit que les rainures d'échappement soient trop profondes, ce qui pourrait provoquer un débordement.
3. Système de contrôle de la température :Température du moule 140-160 degrés, avec une différence de température contrôlée à ± 5 degrés ; contrôle de température zonal (zones de portail et de parois épaisses contrôlées indépendamment), chauffé par des résistances chauffantes/circulation d'huile, avec plusieurs points de surveillance des thermocouples ; pour éviter une surchauffe locale et un durcissement inégal.
4. Éjection et guidage :Des broches et bagues de guidage résistantes à l'usure- (HRC58+) sont utilisées. Les broches d'éjection sont uniformément réparties sur la surface non-visuelle pour éviter toute déformation lors de l'éjection. Pour les grands moules, un mécanisme de retour et un verrou de sécurité sont ajoutés.
5. Portail et coulisse :Le moule de transfert utilise un canal principal circulaire + des portes latérales en forme d'éventail. Le coureur doit être lisse et avoir une surface de section transversale suffisante ; Le BMC a une viscosité élevée, évitez donc les canaux longs et étroits pour réduire la résistance au remplissage.
III. Matériaux de moule et traitement de surface
|
état de fonctionnement |
Matériaux en acier recommandés |
traitement de surface |
Référence d'espérance de vie |
|
Taille du lot Inférieure ou égale à 100 000 fois |
P20H, 718H (pré-durci à 32-36 HRC) |
Chromage, nitruration |
80 000 à 100 000 cycles de moulage |
|
Taille du lot > 100 000 fois |
H13, 2344 (éteint à HRC 48-52) |
Couches de revêtement CrN PVD et TD |
200 000 + exécutions de tests |
IV. Points clés du processus de formage
1. Alimentation :Préchauffez le matériau BMC à 40–60 degrés et alimentez-le de manière quantifiée (une alimentation excessive peut provoquer un flash, une alimentation insuffisante peut entraîner une carence en matériau).
2. Moulage et pression :La pression surfacique de l'unité doit être comprise entre 30 et 50 MPa. Les grands réservoirs d'eau nécessitent de grandes presses hydrauliques.
3. Guérison :Guérir à environ 145 degrés. Le temps de durcissement est calculé en fonction de l'épaisseur maximale de la paroi (1,2 à 1,5 min/mm).
4. Démoulage et post-traitement :Démouler lorsque la température descend en dessous de 80 degrés. Retirez le flash et appliquez un revêtement mat ou antibactérien si nécessaire.

V. Défauts courants et solutions
1. Bulles / Sténopés :Ventilation inadéquate ou température du moule trop basse → Approfondissez les canaux de ventilation, augmentez la température du moule et activez le vide.
2. Flash excessif :Pression de serrage inégale ou canaux d'aération trop profonds → Ajustez la pression, optimisez la surface de joint et réduisez l'épaisseur des canaux d'aération.
3. Marques d'écoulement de surface :Vitesse de remplissage inappropriée ou température inégale → Ajuster la vitesse d'injection/emballage et mettre en œuvre un contrôle de température par zone.
4. Collage du moule :Angle de dépouille insuffisant ou traitement de surface défectueux → Augmenter l'angle de dépouille et réappliquer le chromage/revêtement PVD.
VI. Entretien et soins des moisissures
1. Chaque fois que la machine est arrêtée pour nettoyer la cavité, utilisez un agent de nettoyage dédié pour éliminer les résidus de résine. Ne grattez pas la surface du miroir avec des outils durs.
2. Vérifiez régulièrement la lubrification des broches de guidage et des broches d'éjection, ainsi que calibrez le système de chauffage et la précision du contrôle de la température.
3. Si la machine n'est pas utilisée pendant une longue période, un traitement antirouille- doit être effectué et elle doit être scellée et stockée dans un environnement sec.
VII. Conclusion
En tant qu'outil de pressage à chaud de précision-de base pour le moulage des éviers BMC, la rationalité de la conception, la science de la sélection des matériaux, la standardisation des processus et la maintenance rapide des moules d'évier BMC déterminent directement la qualité du moulage, l'efficacité de la production et la durée de vie des éviers BMC. Dans les applications pratiques, trois points clés doivent être strictement contrôlés : premièrement, contrôler avec précision le taux de retrait des matériaux BMC et optimiser la conception de la cavité ; deuxièmement, assurer l'uniformité de la température du moule et un échappement fluide pour éviter les défauts de moulage ; troisièmement, sélectionnez raisonnablement les méthodes d'acier pour moules et de traitement de surface en fonction du volume de production, du coût d'équilibrage et de la durée de vie. Dans le même temps, un nettoyage, une lubrification et un calibrage réguliers des moules peuvent prolonger efficacement leur durée de vie et réduire les coûts de production. De plus, il est nécessaire d’être clair sur les différences de compatibilité entre les matériaux BMC et SMC. Les matériaux BMC sont plus adaptés aux petits éviers à -paroi mince,-de forme complexe et à haute-surface-précision. La conception du moule correspondant doit se concentrer sur le système d'échappement et le contrôle de la température pour garantir que les produits moulés répondent aux exigences d'application des scénarios de cuisine et de salle de bain.
étiquette à chaud: Moule d'évier BMC, fabricants de moules d'évier BMC en Chine, usine, Moule BMC pour les moules résistants à l'abrasion, Moule BMC pour les systèmes d'automatisation, Moule BMC pour les applications de l'industrie 4.0, Moule BMC pour la fabrication intelligente, Moule BMC pour les moules de salle blanche semi-conducteurs, Moule BMC pour les machines à sous